


A Velikost svedra za cevi 1/4je premer vodilne luknje, izvrtane pred rezanjem stožčastega notranjega cevnega navoja. Postopek običajno vključuje vrtanje ravne izvrtine na določeno velikost, odstranjevanje robov ali rahlo posnemanje vhoda, poravnavo1/4-18 NPT pipa, rezanje stožčastega navoja na nadzorovano globino, odstranjevanje ostružkov in preverjanje končnega navoja z določenim merilom.
Za a1/4-18 NPT navoj, običajno določena velikost navojnega svedra je7/16 in, kar je enako 0,4375 in ali 11,11 mm. Ta premer pušča dovolj materiala, da navoj oblikuje zahtevani navoj brez ustvarjanja prevelikega upora pri rezanju, medtem ko se dokončani navojni priključki običajno uporabljajo v hidravličnih razdelilnikih, telesih ventilov, ohišjih črpalk, pnevmatskih komponentah in priključkih instrumentov za manometre, senzorje, priključke za cevi in odtočne čepe. Manjša luknja poveča vrtilni moment in nevarnost zloma orodja, medtem ko lahko prevelika luknja zmanjša vpetje navoja. The1/4oznaka je nominalna velikost cevnega navoja in ne dejanski premer izvrtine, in ker je NPT stožčast, je treba končni navoj nadzorovati tudi z globino navoja in merjenjem navoja - ne samo z velikostjo svedra.
Kakšna velikost svedra je potrebna za navojni navoj 1/4-18 NPT?
Za aNotranji navoj 1/4-18 NPT, običajno določena velikost navojnega svedra je7/16 in, enako0,4375 in ali 11,1125 mm. To je premer ravne vodilne luknje brez navoja, pripravljene preden cevni navoj NPT prereže zoženi notranji navoj. The1/4oznaka je nazivna velikost cevnega navoja; ne predstavlja dejanskega premera svedra ali končnega premera navojne luknje.
| Postavka | Specifikacija | Obdelovalni pomen |
|---|---|---|
| Oznaka končane niti | 1/4-18 NPT | Določa zahtevani stožčasti notranji cevni navoj |
| Velikost navojnega svedra | 7/16 in | Premer vodilne luknje pred navojem |
| Decimalni premer svedra | 0.4375 in | Uporablja se za nastavitev orodja in obdelave |
| Natančna metrična pretvorba | 11.1125 mm | Neposredna pretvorba 7/16 in |
| Praktična zaokrožena vrednost | 11.11 mm | Primerno za referenco dimenzij |
| Korak navoja | 18 TPI | Končni navoj ima 18 niti na palec |
| Oblika niti | 60-stopinjski stožčasti cevni navoj | Proizvedeno z NPT pipo, ne z vrtalnikom |
| Sklic na nit | ASME B1.20.1 | Določa geometrijo navojev NPT in zahteve za merjenje |
The7/16-palčna pilotna luknjapušča dovolj materiala, da navoj oblikuje navoj brez pretiranega rezalnega momenta; premajhna luknja poveča tveganje zloma navoja, medtem ko prevelika luknja zmanjša vpetost navoja. Ker je NPT zožen, je dokončan1/4-18 NPT navojje treba nadzorovati tudi z globino navoja in preveriti z navedenim merilom čepa.
Kako je velikost navojnega svedra povezana s končnim navojem NPT
Velikost navojnega svedra ni velikost končnega navoja. To je premer navadne cilindrične izvrtine, pripravljene pred operacijo navoja. Zaporedje obdelave in pregleda vključuje več ločenih elementov, od katerih ima vsak svojo funkcijo.
| Izraz | Pomen |
|---|---|
| 1/4-18 NPT | Nazivna oznaka končnega notranjega cevnega navoja |
| Navojni sveder | Sveder, uporabljen za izdelavo navadne pilotne luknje |
| 1/4-18 NPT cevna pipa | Rezalno orodje, ki tvori stožčasti notranji navoj |
| Končana vrata NPT | Navojna luknja, ki sprejme ustrezen moški NPT priključek |
| Merilo navoja | Orodje za pregled, ki se uporablja za preverjanje končane niti |
Sveder odstrani osrednji material, določi premer luknje in nadzoruje začetno os izvrtine, vendar ne ustvari spiralnega profila navoja. Cevni navoj NPT nato odstrani material iz stene izvrtine, da se oblikuje stožčasti notranji navoj.
Premer navojnega svedraje le ena od več dimenzij, ki opredeljujejo končna vrata. Risba lahko določa tudi globino vrtanja, globino navoja, geometrijo posnetja ali izvrtine, dolžino polnega navoja, vpetje vgradnje in položaj merilnika. Pravilna pilotna luknja sama po sebi ne zagotavlja sprejemljivosti; neustrezna globina navoja ali geometrija vhoda lahko še vedno povzroči okvaro sklopa ali merilnika.
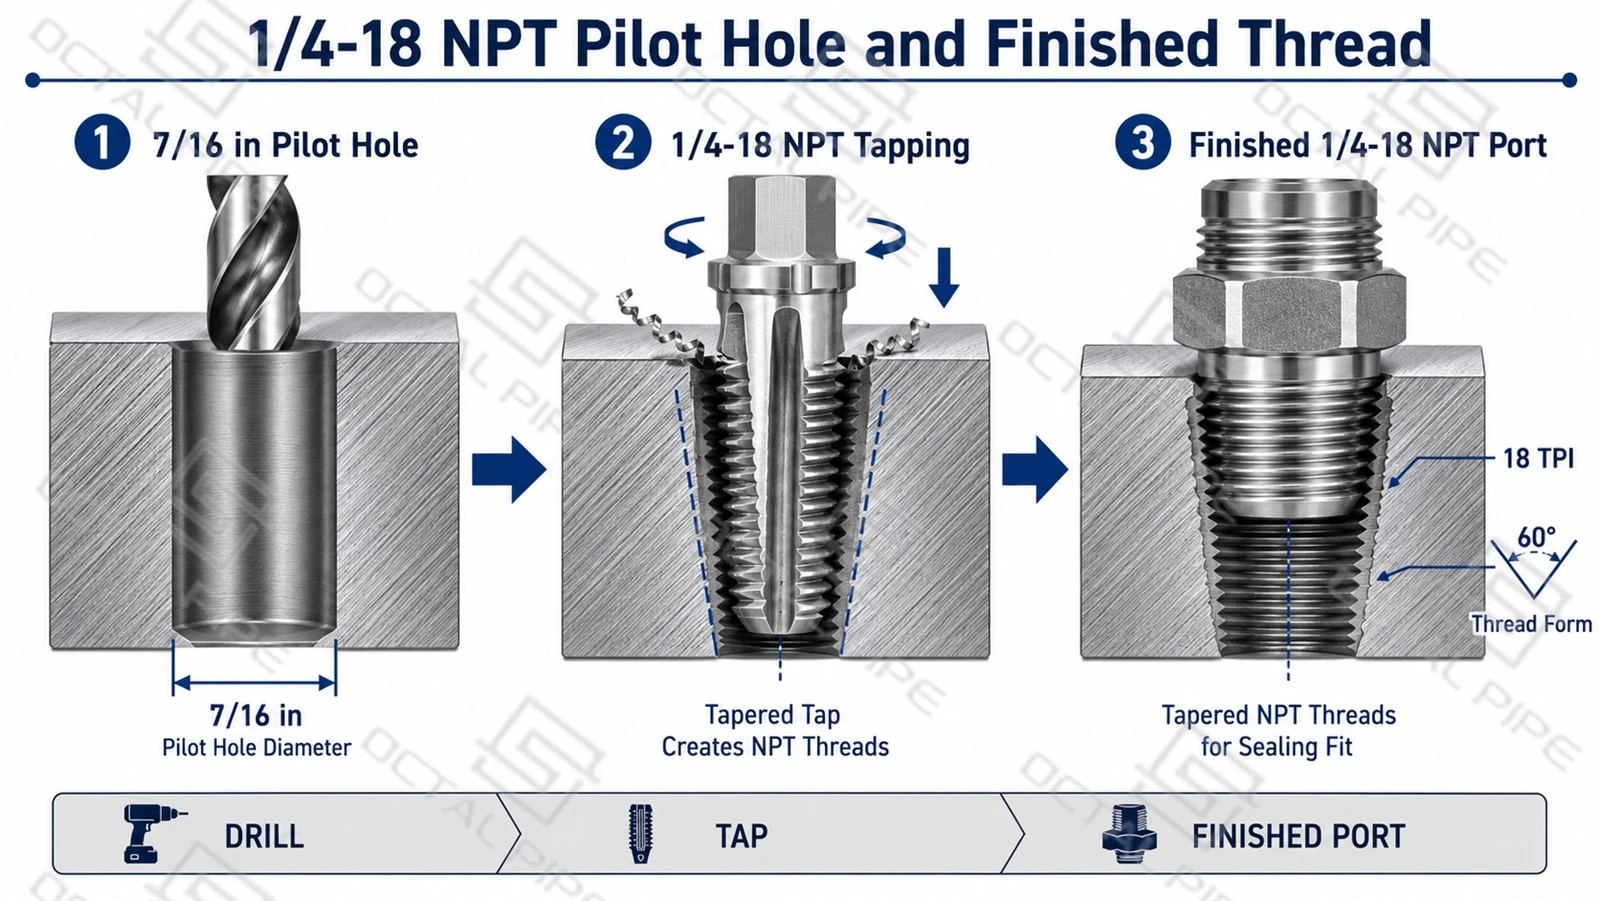
Kako se oblikuje notranji navoj 1/4-18 NPT
A Notranji navoj 1/4-18 NPTzačne z ravnino7/16-palčna pilotna luknja. Sveder določi začetni premer izvrtine in os izvrtine, vendar ne ustvari navoja. Zoženo1/4-18 NPT cevna pipase nato pomakne v luknjo, da izreže 60-stopinjski profil navoja, 18 navojev na palec in zahtevan konus NPT.
Ker je cevni navoj zožen, se efektivni premer navoja na vhodu v odprtino povečuje, ko se navoj pomika globlje v obdelovanec. Končna velikost navoja torej ni odvisna le od premera vodilne izvrtine, temveč tudi od geometrije navoja in nadzorovane globine navoja.
| Faza obdelave | Dejanje orodja | Nadzorovana funkcija |
|---|---|---|
| Pilotno vrtanje | Proizvaja naravnost7/16-palčna cilindrična luknja | Začetni premer izvrtine in poravnava luknje |
| Priprava na vstop | Odstrani robove in zagotavlja nadzorovano posnemanje | Tapni vnos in zaščita prve popolne niti |
| Prirezovanje cevi | RežeProfil navoja 60 stopinj, 18 TPI, in konus NPT | Oblika navoja, korak in stožčasta geometrija |
| Nadzor globine | Zaustavi stožčasti navoj na vzpostavljenem aksialnem položaju | Učinkovita velikost navoja in vpetje |
| Merjenje navojev | Preverja končno odprtino z navedenim merilom čepa NPT | Položaj koraka in premera navoja |
TheVelikost svedra 7/16 palcevsamo določa, koliko materiala ostane, da ga cevna pipa odstrani. Ne določa končne velikosti navojnih vrat. Če se pipa ustavi prezgodaj, ostane dejanski premer navoja premajhen in nastavek morda ne bo dovolj zaskočil. Če pipa napreduje predaleč, postane odprtina prevelika in nastavek lahko vstopi pregloboko ali povzroči nezadostne motnje.
Iz tega razloga ponovljiva vrata 1/4-18 NPT zahtevajo nadzorovano globino navoja in končno preverjanje merila. Globino obdelave je mogoče uporabiti za določitev proizvodne nastavitve, vendar je treba končni navoj sprejeti glede na podani položaj merilnika NPT in ne samo glede na premer vrtanja ali vizualni videz.
Priprava luknje pred navojem
Pred vrtanjem preverite, ali je zahtevani navoj1/4-18 NPT, saj lahko drugi sistemi z navojem četrt palca uporabljajo drugačne svedre, navojne navoje in merilnike. Pred obdelavo je treba preveriti tudi vrsto luknje, globino vrtanja, material obdelovanca in razpoložljivo debelino stene.
| Nadzorni element | Glavna zahteva |
|---|---|
| Oznaka niti | Potrdi1/4-18 NPTna risbi |
| Vrsta in globina luknje | Prepoznajte skoznjo ali slepo luknjo in zagotovite zadosten odmik za navoj in odrezke |
| Poravnava lukenj | Vrtalna os naj bo pravokotna glede na referenčno površino |
| Priprava na vstop | Nanesite rahel rob in odstranite robove, ne da bi povečali odprtino |
| Čiščenje in pregled | Odstranite ostružke in preverite premer, globino in poravnavo luknje pred navojem |
Cevni navoj sledi osi izvrtane luknje, zato lahko nagnjena ali slabo nameščena vodilna luknja vpliva na poravnavo in tesnjenje namestitve, tudi če je uporabljena pravilna velikost svedra.
Skozi luknje in slepe luknje
Skupnovelikost svedra za 1/4 NPTostaja7/16 intako za skoznje kot za slepe luknje, vendar je zahtevana globina vrtanja različna.
| Vrsta luknje | Glavna zahteva za obdelavo |
|---|---|
| Skozi luknjo | Nadzirajte poravnavo, zlome in kontaminacijo odrezkov |
| Slepa luknja | Dovolite dodatno globino za navojni vod, nepopolne navoje, geometrijo vrtalne točke in odmik od odrezkov |
Slepa luknja mora segati globlje od potrebne uporabne niti. Ni univerzalne globine vrtanja, ki bi temeljila samo naVelikost luknje 1/4 NPT; končna globina je odvisna od geometrije navoja, zahtevanega vpetja navoja, risbe sestavnega dela in najmanjše preostale debeline stene.
Rezanje notranjega cevnega navoja
Ko je vodilna luknja izvrtana, cevni navoj 1/4-18 NPT tvori notranji navoj. Pipa mora biti izbrana glede na material obdelovanca, vrsto izvrtine, stroj in smer toka odrezkov.
Nadzorovano tapkanje mora vključevati naslednje prakse:
- Pred uporabo preverite identifikacijo pipe.
-
Preverite, ali so rezalni robovi obrabljeni, okrušeni ali nabrani.
-
Poravnajte pipo z osjo izvrtine.
-
Uporabite ustrezno rezalno tekočino za material in orodje.
-
Izogibajte se bočnemu obremenjevanju med vstopom.
-
Nadzor navora in aksialnega podajanja.
-
Upravljajte žetone v skladu z zasnovo pipe.
-
Preprečite, da bi se pipa dotaknila dna slepe luknje.
-
Ustavite se, preden nit postane prevelika.
-
Pred pregledom očistite vrata.
Običajno navodilo za ročno točenje je, da občasno premikate naprej in nazaj, da zlomite žetone. Ta pristop je morda primeren za nekatere ročne pipe z ravnimi žlebovi, vendar se ne sme uporabljati mehansko za vsak postopek točenja. Orodja za spiralno konico, spiralno žleb, prekinjen navoj in togo strojno narezovanje navojev imajo različne zahteve glede nadzora odrezkov.

Zakaj je globina navoja bolj pomembna za NPT
Pri ravnem navoju stroja dodaten hod orodja poveča predvsem dolžino navoja. Pri stožčastem navoju NPT dodaten hod spremeni tudi dejansko velikost navoja na odprtini.
| Pogoj tapkanja | Rezultat v pristanišču | Tveganje sestavljanja |
|---|---|---|
| Tapnite preplitko | Učinkovita odprtina ostaja premajhna | Montaža morda ne bo dovolj globoka |
| Pravilno nadzorovana globina | Dosežena sta zahtevana zaskočnost in položaj merilnika | Dosledna montaža |
| Tapnite pregloboko | Učinkovita odprtina postane prevelika | Nastavek lahko vstopi predaleč ali se zdi ohlapen |
| Neskladna projekcija orodja | Velikost vrat se razlikuje med deli | Nestabilni rezultati sestavljanja in pregledov |
| Obrabljena pipa | Oblika in velikost niti se lahko spreminjata | Slab rezultat merilnika ali tveganje puščanja |
Število navojev navojev, ki ostanejo nad obdelovancem, se lahko uporabi kot opazovanje nastavitve, vendar to ne sme biti končna metoda sprejemljivosti. Projekcija navojev se razlikuje glede na zasnovo orodja, nastavitev držala, ponovno brušenje, dolžino posnetja in geometrijo obdelovanca.
Preverjanje končnega navoja 1/4-18 NPT
Pravilno7/16-palčna pilotna luknjane zagotavlja sprejemljivega1/4-18 NPT navoj. Ker je navojni navoj stožčast, je končna velikost navoja odvisna tudi od globine navoja, poravnave, stanja orodja in odstranitve ostružkov.
| Inšpekcijski predmet | Metoda | Kaj potrjuje |
|---|---|---|
| Premer pilotne luknje | Merjenje izvrtine | Pravilna velikost začetne luknje |
| Stanje niti | Vizualni pregled | Brez robov, strganih niti ali nabitih ostružkov |
| Končana velikost niti | UmerjenoL1 merilnik čepa | Pravilen položaj tesnega zaklepanja |
| Funkcionalno preverjanje | Ujemanje vgradnje ali določen preskus | Zmogljivost montaže in tesnjenja |
Prenos:1/4-18 NPT velikost svedra za navoj, globina navoja in vodnik za pregled
TheL1 merilnik čepaje glavno orodje za sprejem končnega notranjega NPT navoja. Njegovo referenčno pozicijo je treba preveriti glede na določeno ploskev dela, pri čemer je treba upoštevati morebitne posnete robove ali vrtine. Ustrezen priključek lahko potrdi montažo, vendar ne sme nadomestiti kalibriranega pregleda merilnika.
NPT ni enak drugim četrtinčnim navojem
Več sistemov navojev vsebuje "1/4" v svoji oznaki, vendar niso zamenljivi.
| Sistem niti | Tipična oznaka | Pitch | Kot navoja | obrazec | Samodejno uporabljati isti navojni sveder? |
|---|---|---|---|---|---|
| NPT | 1/4-18 NPT | 18 TPI | 60 stopinj | Stožčasti | Skupna referenca je prikazana v tabeli 1 |
| NPTF | 1/4-18 NPTF | 18 TPI | 60 stopinj | Stožčasto suho tesnilo | Potrdite risbo, tapnite in izmerite |
| BSPT notranji | Rc1/4 | 19 TPI | 55 stopinj | Stožčasti | št |
| BSPT zunanji | R1/4 | 19 TPI | 55 stopinj | Stožčasti | št |
| BSPP | G1/4 | 19 TPI | 55 stopinj | Vzporedno | št |
| Poenotena groba nit | 1/4-20 UNC | 20 TPI | 60 stopinj | Vzporedno | št |
Prenos:1/4-palčna identifikacija navojev: NPT, NPTF, BSPT, BSPP in UNC
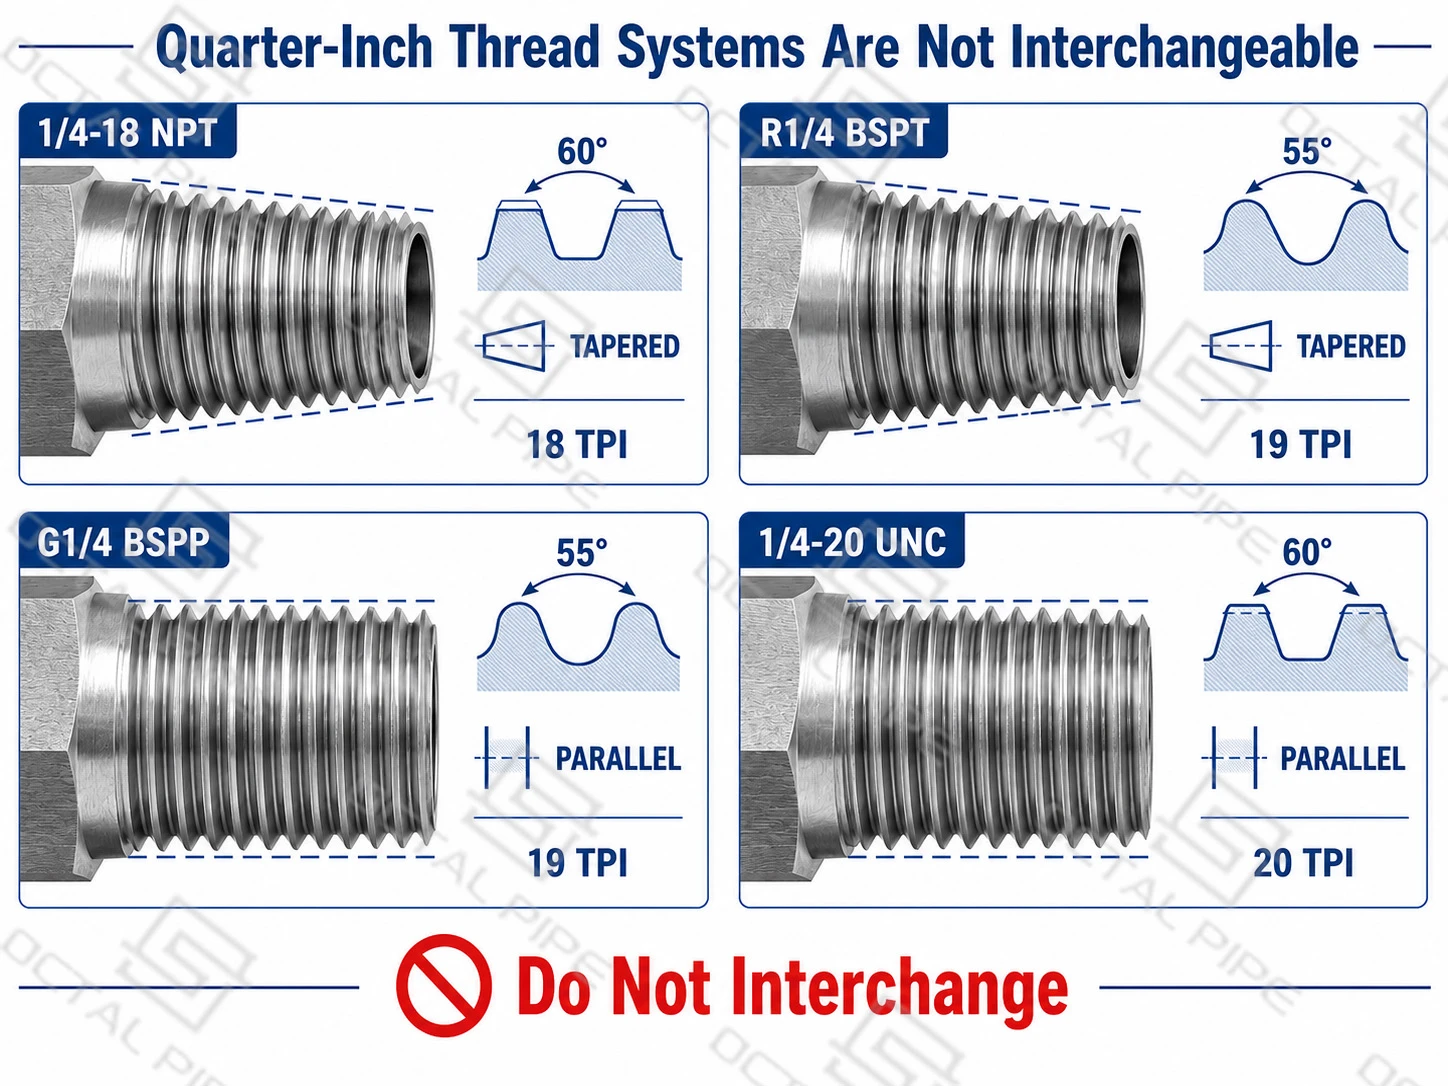
Več sistemov četrtinčnih navojev uporablja podobne nazivne oznake, vendar se njihov korak, kot navoja, konus in način tesnjenja razlikujejo. Navojni sveder, cevni navoj in kontrolno merilo je zato treba izbrati iz celotnega oblačka navoja in ne iz1/4samo poimenovanje.
Neusklajeni priključek lahko vstopi v odprtino za več obratov, vendar delna vključitev ne potrdi združljivosti. Razlike v obliki koraka ali navoja lahko povzročijo križni navoj, poškodovane stranice, nepravilen vpetje in puščanje. Tesnilo za navoje ne more popraviti nezdružljive geometrije, zato je treba zahtevani standard potrditi pred vrtanjem in narezovanjem navojev.
pogosta vprašanja

01. Kakšna je pravilna velikost svedra za 1/4 cevi?
02.Ali je mogoče 11 mm sveder uporabiti za 1/4 NPT sveder?
03. Kako globoko naj bo narezek 1/4-18 NPT?
04. Ali je mogoče isti sveder in navojni navoj uporabiti za navoje 1/4 NPT, NPTF, BSPT ali BSPP?
Certifikati

Certifikat CE

Certifikat ISO 9001

Certifikat API Q1

ABS certifikat

AP-5L potrdilo

API-5CT potrdilo


